Aumentar la productividad industrial con inteligencia artificial no significa acelerar todas las máquinas. Significa detectar antes las pérdidas, decidir mejor sobre el proceso y convertir capacidad teórica en producción buena, estable y rentable.
Resumen inicial
La IA puede aumentar la productividad industrial al reducir paradas, defectos, consumos, esperas y decisiones tardías. Su valor aparece cuando trabaja sobre una pérdida concreta del cuello de botella, usa datos con contexto y entrega una recomendación integrada en la rutina de producción.
Los proyectos con mayor potencial suelen concentrarse en mantenimiento, calidad, parámetros de proceso, planificación, energía y logística interna. El éxito no se mide por la precisión aislada de un modelo, sino por el cambio sostenido en OEE, throughput, coste unitario, scrap, OTIF o tiempo productivo neto.
Guía inicial
- Localiza la restricción que limita el output bueno.
- Traduce la pérdida a euros, horas o unidades.
- Comprueba si existe una decisión que la IA pueda mejorar.
- Valida los datos en una línea, activo o familia.
- Mide el antes y el después con un KPI operativo.
¿Qué es productividad industrial?
La productividad industrial es la relación entre el output útil generado y los recursos consumidos para producirlo. El output útil debe ser producto conforme, entregable y obtenido dentro de unas condiciones sostenibles de coste, seguridad y calidad.
Por eso producir más unidades brutas no siempre mejora la productividad. Si al subir la velocidad aumentan los defectos, el desgaste, los atascos o el inventario intermedio, la fábrica puede parecer más ocupada y ser menos eficiente.
Cómo ayuda la IA a optimizar procesos industriales
Una planta genera señales en PLC, SCADA, MES, ERP, sistemas de calidad, GMAO, historizadores, cámaras y sensores. Sin contexto, esas señales solo explican lo que ya ocurrió. La inteligencia artificial añade capacidad para reconocer patrones, estimar riesgos, comparar escenarios y recomendar acciones antes de consolidar una pérdida.
El cambio importante no está en tener otro dashboard. Está en cerrar el ciclo entre señal, decisión y resultado: detectar que un equipo se degrada, ajustar la intervención; estimar que un lote saldrá fuera de especificación, corregir la receta; anticipar una saturación, reordenar la secuencia.
Todo caso debe responder cuatro preguntas: ¿qué pérdida reduce?, ¿qué decisión cambia?, ¿quién actúa con la salida del sistema? y ¿qué KPI demostrará que la mejora es real?
Este enfoque amplía el trabajo Lean ya explicado en la guía de Datision para aumentar la productividad de una fábrica: Lean hace visibles y ordena las pérdidas; la IA ayuda a anticiparlas y a priorizar decisiones cuando intervienen muchas variables a la vez.
10 proyectos de éxito para aumentar la productividad industrial con IA
Los siguientes proyectos son patrones de implantación con una relación clara entre problema, dato, decisión y resultado. Se consideran proyectos de éxito cuando pasan del piloto a la operación, tienen propietario y demuestran mejora frente a una línea base comparable.
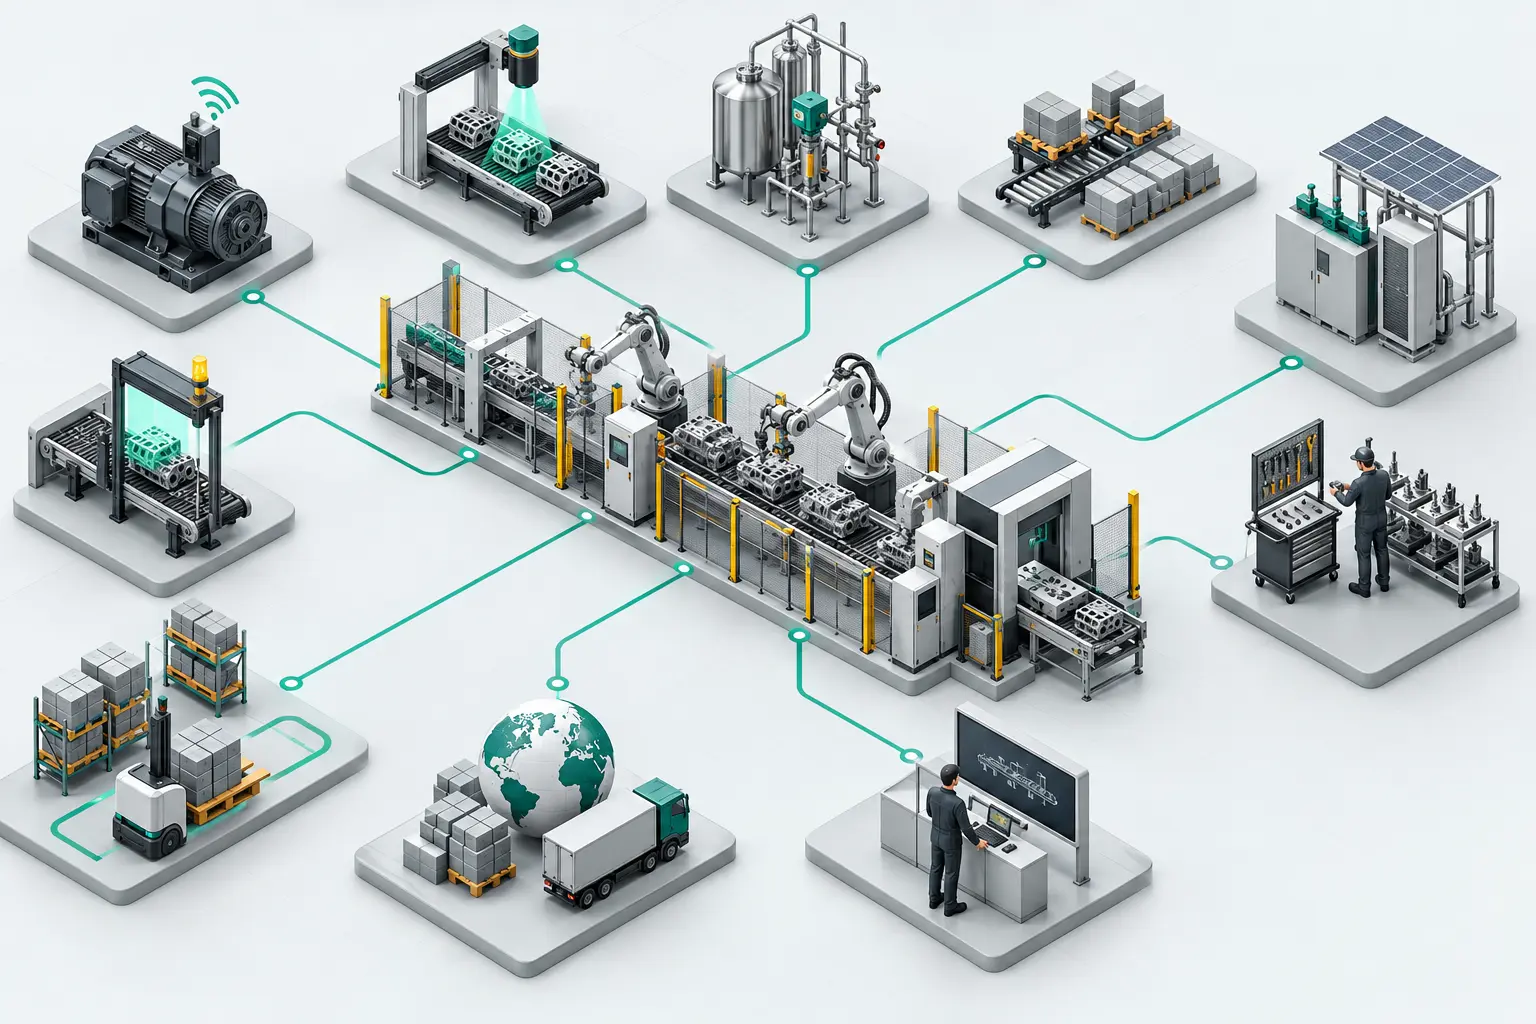
Mantenimiento predictivo del activo crítico
Modela el comportamiento normal de motores, bombas, reductores, hornos o sistemas de potencia y detecta señales de degradación antes de la parada. Funciona mejor donde el fallo tiene un coste alto y existe margen real para intervenir.
Calidad predictiva antes del final de línea
Estima el riesgo de que una pieza, lote o bobina quede fuera de especificación usando las variables que describen cómo se fabricó. Permite actuar cuando todavía se puede corregir el proceso, no después de consumir material, energía y capacidad.
Visión artificial para inspección en línea
Detecta defectos superficiales, montaje incorrecto, ausencia de componentes, contaminación, geometrías o etiquetado anómalo con criterios repetibles. El proyecto gana productividad cuando la detección temprana activa rechazo, corrección o trazabilidad sin crear un cuello de botella nuevo.
Optimización prescriptiva de parámetros
Aprende cómo se relacionan consigna, contexto y resultado para recomendar bandas operativas más robustas. Es especialmente útil cuando los ajustes dependen del experto de turno o cuando la mejor receta cambia con materia prima, ambiente, desgaste o mix de producto.
Planificación y secuenciación inteligente
Propone un plan ejecutable considerando capacidad real, prioridades, tiempos de cambio, calendarios, materiales y restricciones. Cuando aparece una incidencia, compara alternativas y reduce el tiempo que el equipo dedica a reconstruir manualmente el programa.
Detección de microparos y pérdida de velocidad
Identifica interrupciones breves y patrones de ciclo degradado que rara vez quedan bien codificados. Al relacionarlos con producto, turno, equipo y tramo de línea, descubre pérdidas repetitivas que el OEE agregado oculta.
Reducción inteligente de cambios de formato
Analiza la duración y variabilidad de los cambios para detectar secuencias, operaciones y condiciones que explican el tiempo perdido. Complementa SMED al convertir las mejores prácticas observadas en un estándar basado en evidencia.
Optimización energética vinculada a producción
Separa el consumo necesario del consumo evitable teniendo en cuenta producto, carga, receta y estado del activo. Así evita comparar turnos o líneas que fabrican cosas distintas y recomienda acciones sin comprometer calidad ni servicio.
Logística interna y reposición predictiva
Anticipa la necesidad de material en cada punto de consumo y coordina rutas de carretillas o AMR según el plan real. Reduce esperas de línea, viajes en vacío, congestión y exceso de inventario junto a máquina.
Copiloto operativo para resolución de incidencias
Conecta manuales, procedimientos, alarmas, histórico de averías y conocimiento validado para orientar al técnico u operario. La IA generativa resulta útil aquí si cita el origen interno, respeta permisos y deriva a una persona cuando la evidencia no es suficiente.
Qué proyecto priorizar primero
La mejor oportunidad no es siempre la más llamativa. Es la que combina impacto económico, viabilidad del dato, capacidad de actuar y un riesgo de implantación asumible. Antes de modelar, conviene revisar si los datos tienen continuidad, identificadores comunes y suficiente contexto; esta evaluación se desarrolla con más detalle en la guía sobre datos aptos para IA industrial.
| Criterio | Pregunta de evaluación | Buena señal | Señal de alerta |
|---|---|---|---|
| Impacto | ¿La pérdida limita capacidad, margen o servicio? | Coste y frecuencia cuantificados. | Beneficio descrito solo como “tener más información”. |
| Dato | ¿Puede reconstruirse cada evento con contexto? | Series temporales y resultados enlazables. | Marcas manuales inconsistentes o sin identificador. |
| Acción | ¿Qué decisión cambiará gracias al modelo? | Responsable, ventana y respuesta definidos. | Alerta sin protocolo ni capacidad de intervención. |
| Validación | ¿Existe una línea base comparable? | KPI, periodo y población acordados. | Éxito definido por precisión técnica aislada. |
| Escala | ¿Puede repetirse en otros activos o líneas? | Arquitectura e integración reutilizables. | Piloto dependiente de trabajo manual oculto. |
Como referencia externa, la hoja de ruta 2026 de NIST sobre IA y machine learning en fabricación inteligente sitúa entre las áreas relevantes la analítica industrial, la percepción avanzada, los sistemas autónomos, los gemelos digitales, la logística y la fabricación sostenible. También subraya retos de integración, gestión del dato, explicabilidad y fiabilidad, precisamente los factores que separan una prueba técnica de una solución industrial escalable.
Hoja de ruta para convertir una idea en productividad medible
Acotar activo, línea, producto, turno y coste. Evitar objetivos amplios como “optimizar la fábrica”.
Documentar quién decide hoy, con qué información, en qué plazo y dentro de qué límites.
Medir el comportamiento actual y separar estacionalidad, mix, carga y cambios de contexto.
Revisar cobertura, calidad, sincronización, trazabilidad y significado operativo con expertos de planta.
Comparar recomendaciones con la operación sin automatizar decisiones críticas durante la validación.
Llevar la salida al flujo real, asignar responsables, monitorizar deriva y replicar solo tras demostrar valor.
Modelo útil, decisión adoptada, KPI mejorado y resultado sostenido. Si falta uno de esos cuatro elementos, todavía existe una prueba o una herramienta, pero no una mejora productiva consolidada.
KPIs para demostrar el impacto sin autoengañarse
El indicador debe estar cerca de la decisión y lejos de las métricas de vanidad. Una precisión del 95% puede ser irrelevante si las alertas llegan tarde; un modelo más sencillo puede ser excelente si reduce paradas en el cuello de botella. Para comparar, conviene normalizar por volumen, mix, horas programadas y condiciones de operación.
| Dimensión | Indicadores útiles | Lectura correcta |
|---|---|---|
| Capacidad | Throughput bueno, tiempo productivo neto, utilización de la restricción. | Medir output conforme, no solo velocidad o unidades iniciadas. |
| Fiabilidad | Disponibilidad, MTBF, MTTR, paradas no planificadas. | Separar fallos evitados de cambios de carga o calendario. |
| Calidad | FPY, scrap, retrabajo, escapes y coste de no calidad. | Vincular el defecto con receta, lote y estado de proceso. |
| Flujo | OTIF, WIP, lead time, adherencia al plan y cambios. | Evitar que una mejora local genere inventario aguas abajo. |
| Recursos | kWh por unidad buena, material por unidad y horas extra. | Normalizar por mix, calidad y carga efectiva. |
Por qué algunos proyectos de IA no aumentan la productividad
La causa rara vez es únicamente el algoritmo. Los pilotos se estancan cuando el problema no está acotado, el dato carece de contexto, la alerta no cambia ninguna acción o el equipo recibe una herramienta adicional que compite con sus sistemas habituales.
- Optimizar fuera del cuello de botella: mejora una máquina, pero no aumenta el flujo de la planta.
- Confundir predicción con decisión: conocer el riesgo no sirve si nadie sabe cuándo o cómo intervenir.
- Automatizar demasiado pronto: una recomendación sin límites y validación puede introducir riesgo operativo.
- Ignorar la deriva: recetas, equipos, materias primas y hábitos cambian; el modelo también debe vigilarse.
- No involucrar al usuario final: una salida técnicamente correcta puede resultar imposible de usar en turno.
Para contrastar aplicaciones ya maduras y condiciones de adopción, conviene revisar casos de éxito de IA en manufactura con una pregunta central: qué decisión cambió y cómo se sostuvo la mejora después del piloto.
FAQs sobre productividad industrial e IA
¿Cuál es el primer proyecto de IA recomendado para una fábrica?
El que actúe sobre una pérdida frecuente y medible del recurso crítico, disponga de datos suficientes y tenga una decisión operativa clara. Mantenimiento predictivo, calidad predictiva o detección de microparos suelen ser buenos candidatos, pero la prioridad depende del cuello de botella real.
¿Es necesario tener un MES para empezar?
No. Puede empezarse con datos de PLC, SCADA, ERP, GMAO, laboratorio o registros de calidad, siempre que permitan reconstruir el contexto. Un MES facilita trazabilidad e integración, pero no sustituye la definición del problema.
¿Cómo se calcula el ROI de un proyecto de IA industrial?
Se compara el valor anual de las pérdidas evitables y la mejora demostrada frente al coste total de datos, desarrollo, integración, infraestructura, operación y mantenimiento. El cálculo debe incluir adopción real, no solo resultados de laboratorio.
¿La IA sustituye a Lean Manufacturing?
No. Lean ayuda a ver el flujo, estabilizar procesos y eliminar desperdicio. La IA añade predicción y optimización cuando la causa depende de múltiples señales o cuando hace falta reaccionar antes. Ambos enfoques se refuerzan.
¿Qué diferencia hay entre automatización e inteligencia artificial industrial?
La automatización ejecuta reglas o secuencias definidas. La IA aprende patrones o compara escenarios para clasificar, predecir, recomendar u optimizar. En una solución industrial suelen convivir: la IA orienta y la automatización ejecuta dentro de límites controlados.
¿Cuánto dato hace falta para un proyecto?
No existe un volumen universal. Importan más la representatividad, la calidad y el contexto que el tamaño bruto. Un proceso repetitivo y bien etiquetado puede requerir menos historia que un fallo raro o una operación con muchos regímenes distintos.
La productividad aumenta cuando la IA cambia una decisión
Una fábrica productiva no es la que acumula más tecnología, sino la que convierte mejor sus señales en acciones. La inteligencia artificial aporta valor cuando ayuda a intervenir antes sobre una parada, un defecto, una secuencia ineficiente, un consumo anómalo o una incidencia que hoy depende de búsquedas manuales y experiencia dispersa.
La secuencia es exigente, pero clara: pérdida priorizada, dato contextualizado, decisión definida, validación operativa y KPI de negocio. Así, los diez proyectos dejan de ser un catálogo de posibilidades y se convierten en una cartera real para liberar capacidad, proteger margen y sostener la mejora.