La inteligencia artificial aporta valor en la industria alimentaria cuando convierte imágenes, señales de proceso, datos de lote y resultados de calidad en decisiones más tempranas, consistentes y trazables.
Resumen inicial
La IA en la industria alimentaria permite inspeccionar producto en línea, anticipar desviaciones, optimizar recetas y consignas, prever averías, mejorar la planificación y reforzar la trazabilidad. Su ventaja no está en automatizar cualquier tarea, sino en detectar patrones multivariables y ayudar a actuar mientras todavía existe margen para corregir.
Los proyectos que llegan a producción suelen empezar con una pérdida concreta, una decisión bien definida y datos suficientes para medirla. La IA complementa sensores, automatización, MES, ERP, laboratorio y conocimiento experto; no sustituye los controles de seguridad alimentaria ni la responsabilidad de las personas.
Guía inicial: por dónde empezar
Antes de hablar de modelos, conviene ordenar el problema industrial. Una primera iniciativa debe poder explicarse en cuatro decisiones sencillas.
Qué es la inteligencia artificial en la industria alimentaria
Es la aplicación de modelos de aprendizaje automático, visión artificial, detección de anomalías, optimización y sistemas de recomendación a decisiones de fabricación, calidad, mantenimiento, planificación y cadena de suministro alimentaria.
Esta definición evita dos confusiones. Primero, un panel que muestra datos no es necesariamente IA. Segundo, la IA no reemplaza la automatización clásica: los enclavamientos, límites críticos y reglas deterministas siguen protegiendo el proceso; los modelos añaden capacidad para interpretar combinaciones complejas y variabilidad.
En una planta madura, ambas capas conviven. El PLC ejecuta y protege, el SCADA supervisa, el MES contextualiza la producción, el laboratorio confirma propiedades y la IA estima riesgos o alternativas. Esta evolución forma parte de un movimiento más amplio de inteligencia artificial en la industria agroalimentaria, donde digitalizar solo tiene sentido si mejora una decisión real.
Ocho aplicaciones de IA con impacto en planta
No todos los casos exigen los mismos datos ni ofrecen el mismo retorno. Este mapa resume las aplicaciones más habituales y la métrica que permite saber si funcionan.
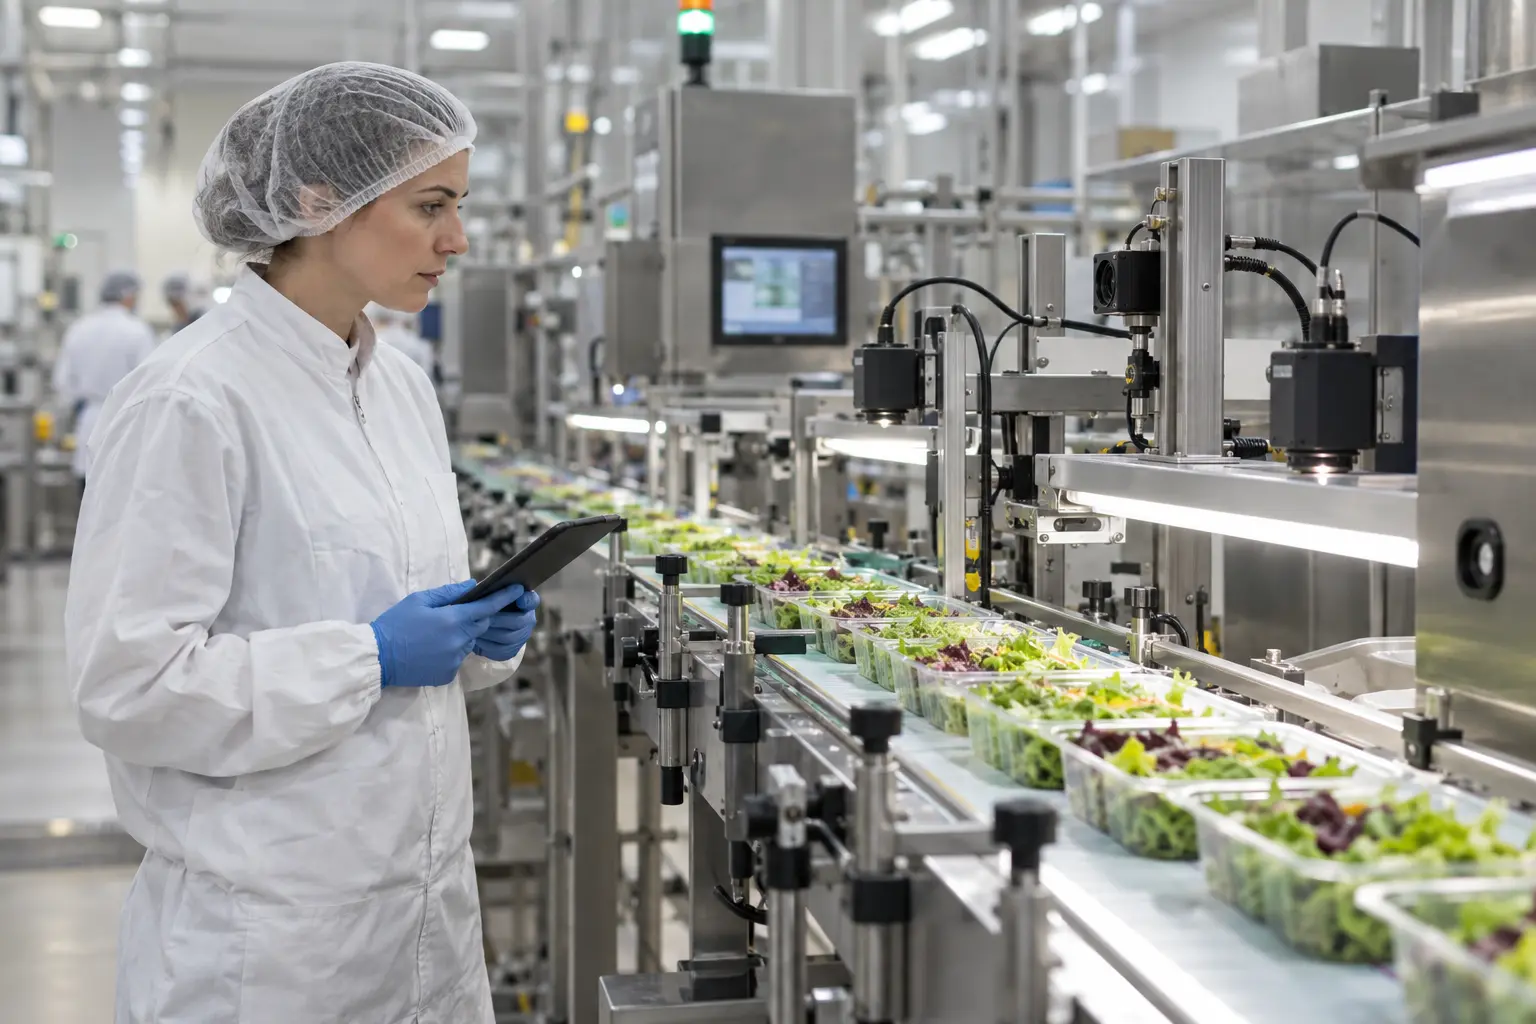
Inspección visual de calidad
Cámaras y modelos comprueban color, forma, integridad, sellado, llenado, etiquetado o presencia de defectos visibles sin frenar la línea.
KPIs: fuga de defectos, falso rechazo, coberturaCalidad predictiva
Estima humedad, textura, densidad, viscosidad, color o riesgo de incumplimiento antes de disponer del resultado final.
KPIs: lotes fuera de especificación, mermaOptimización de proceso y receta
Compara combinaciones factibles de consignas, ingredientes y tiempos para sostener calidad, rendimiento y coste dentro de restricciones.
KPIs: yield, variabilidad, coste por toneladaDetección de anomalías
Aprende el comportamiento normal de equipos y líneas para señalar derivas que un umbral aislado no detectaría a tiempo.
KPIs: anticipación, falsas alarmas, incidenciasMantenimiento predictivo
Relaciona vibración, temperatura, consumo, presión y contexto de operación para priorizar intervenciones antes del fallo.
KPIs: paradas no planificadas, MTBF, disponibilidadPlanificación y forecasting
Ajusta previsiones, secuencias y capacidad a caducidades, cambios de formato, alérgenos, limpiezas y demanda real.
KPIs: OTIF, obsolescencia, cambios, WIPEnergía y sostenibilidad
Identifica consumos anómalos y ventanas de operación que reducen energía, agua o refrigeración sin deteriorar el producto.
KPIs: kWh/t, agua/t, huella por loteTrazabilidad y causa raíz
Relaciona proveedor, materia prima, receta, proceso, inspección y reclamación para acotar incidencias y aprender entre lotes.
KPIs: tiempo de investigación, lotes afectadosEn inspección, el algoritmo es solo una parte. Óptica, iluminación, posición, limpieza de cámara, velocidad, etiquetado y respuesta ante excepciones determinan el rendimiento real. Esta visión de sistema se desarrolla con más detalle en la guía de visión artificial industrial.
Qué datos necesita un proyecto de IA alimentaria
La calidad del dato no significa disponer de todo ni tener históricos perfectos. Significa que las variables críticas están identificadas, tienen contexto y pueden relacionarse con el resultado que se quiere mejorar.
| Fuente | Ejemplos | Valor para el modelo | Riesgo habitual |
|---|---|---|---|
| Proceso | Temperatura, presión, caudal, par, velocidad, tiempos | Describe el estado dinámico de la línea | Señales sin sincronizar o unidades inconsistentes |
| Producto y receta | Referencia, formulación, lote, formato, objetivo | Evita comparar condiciones que no son equivalentes | Versiones de receta no trazadas |
| Materia prima | Proveedor, humedad, composición, analítica, recepción | Explica variabilidad de entrada | Datos agregados o desconectados del lote |
| Calidad | Laboratorio, inspección, liberación, reclamación | Aporta la verdad de referencia | Muestras escasas o criterio de etiquetado variable |
| Operación | Turno, limpieza, parada, cambio, intervención | Contextualiza discontinuidades y estados | Registro manual incompleto |
| Decisión | Ajuste, retención, rechazo, mantenimiento | Cierra el bucle entre predicción y resultado | Acciones sin motivo o sin responsable |
Del dato aislado a la decisión trazable
Un modelo preciso que llega tarde o no activa una respuesta definida tiene poco valor industrial. La utilidad nace al conectar predicción, decisión y resultado.
IA en extrusión alimentaria: anticipar la calidad
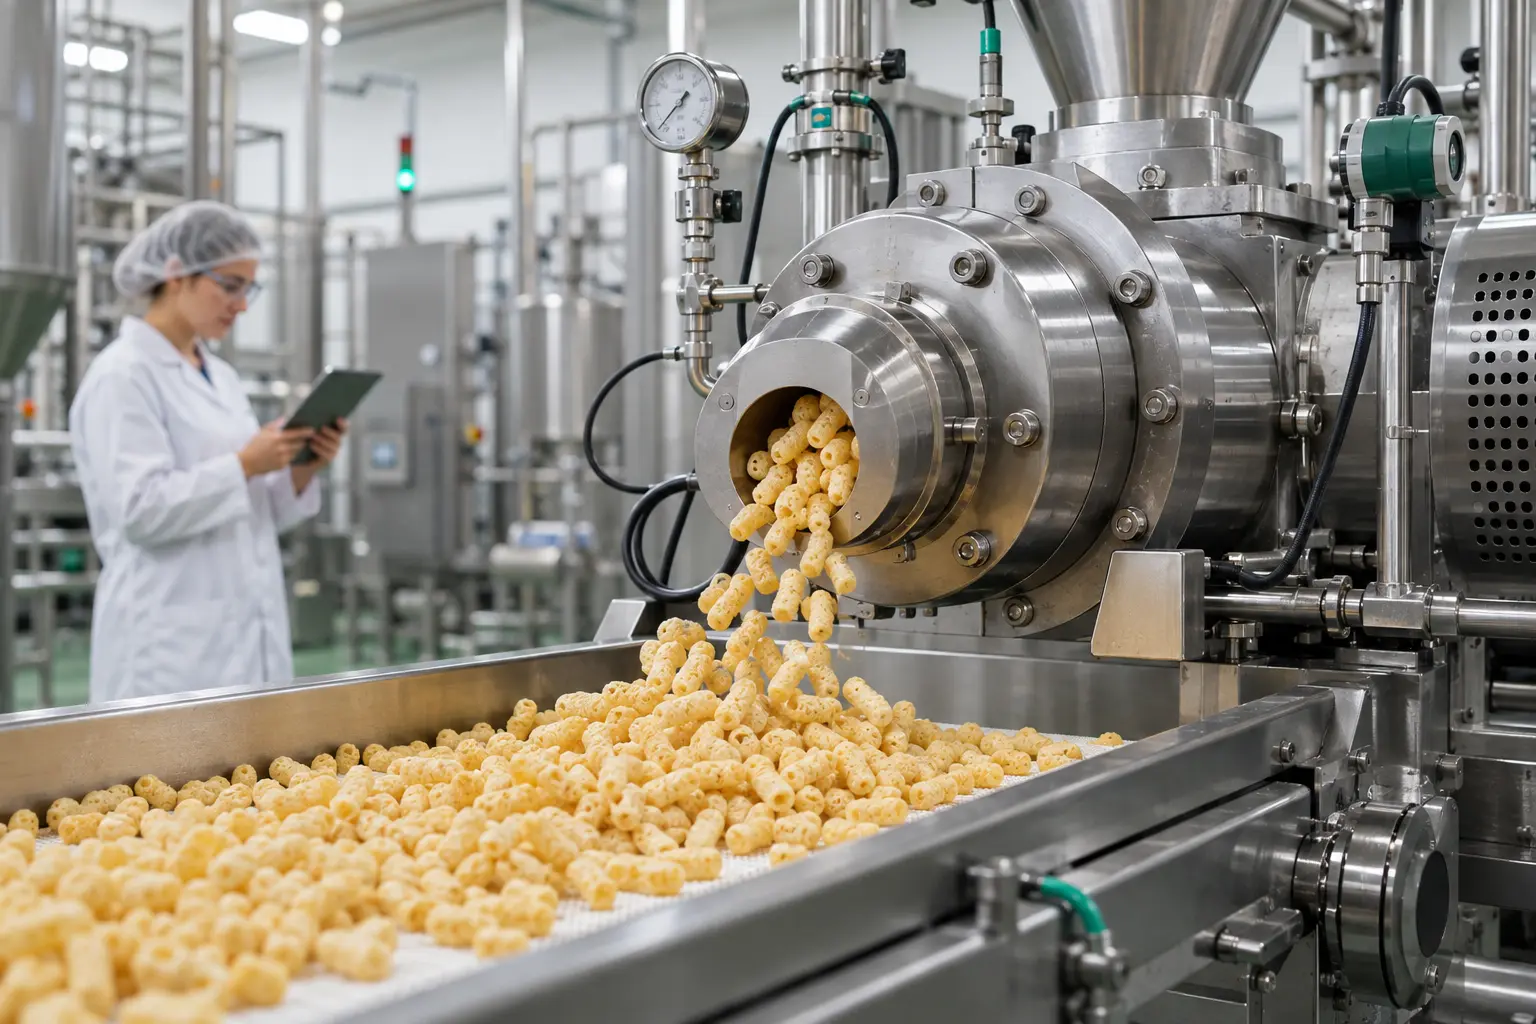
La extrusión muestra con claridad por qué la industria alimentaria necesita modelos contextuales. Una receta estable no garantiza un proceso estable: la humedad, granulometría y composición de la materia prima cambian, y su efecto se combina con agua, temperatura, alimentación, velocidad de tornillo, presión, par y secado.
La consecuencia puede aparecer más tarde en densidad, expansión, textura, humedad final, energía o rendimiento. Si la confirmación llega cuando el producto ya está en laboratorio, parte del lote puede haberse fabricado fuera del objetivo.
Qué puede hacer la capa de IA
- Leer PLC, receta, materia prima, lote, laboratorio y contexto operativo.
- Predecir la variable crítica con horizonte y nivel de confianza.
- Explicar qué señales empujan el proceso hacia un límite.
- Simular ajustes factibles dentro de receta y ventana segura.
- Aprender solo cuando decisión y resultado han quedado validados.
Datision ha desarrollado una explicación técnica del caso con fuentes, variables, flujo de decisión y fases de despliegue. La landing de IA para extrusión alimentaria amplía este enfoque con una historia completa de anticipación, recomendación y aprendizaje por lote.
Beneficios que conviene medir
El retorno no debe expresarse con promesas genéricas. Cada aplicación necesita una línea base y un indicador que represente una pérdida o una decisión mejorada.
| Palanca | Qué cambia | KPIs recomendados |
|---|---|---|
| Calidad | Detectar antes y reducir variabilidad entre turnos | First pass yield, reclamaciones, falsos rechazos |
| Merma | Corregir antes de comprometer más producto | Scrap, retrabajo, kg perdidos por cambio |
| Rendimiento | Operar más tiempo en la ventana estable | Yield, t/h, OEE, tiempo de estabilización |
| Mantenimiento | Intervenir con riesgo y contexto, no solo por calendario | MTBF, MTTR, paradas evitadas |
| Servicio | Alinear demanda, secuencia, capacidad y caducidad | OTIF, obsolescencia, urgencias |
| Recursos | Reducir consumos sin salir de especificación | kWh/t, agua/t, coste por lote |
Cómo implantar IA en una fábrica alimentaria
Un despliegue robusto avanza por evidencia. La primera fase debe reducir incertidumbre técnica y económica sin introducir automatizaciones prematuras.
- Definir problema, decisión y propietarioElegir una línea, producto o familia; cuantificar la pérdida actual; acordar quién utilizará la salida y quién responde ante una excepción.
- Auditar datos y contextoComprobar disponibilidad, granularidad, sincronización, trazabilidad por lote y cobertura de condiciones reales. Documentar los huecos que limitan el caso.
- Construir una línea baseMedir cómo se decide hoy y cuánto cuesta el problema. Separar el efecto de referencia, proveedor, estacionalidad, turno y régimen operativo.
- Validar el modelo fuera de muestraReservar lotes, campañas o periodos completos que no participaron en el entrenamiento. Medir error, falsos positivos, latencia, anticipación y estabilidad.
- Operar en modo sombraGenerar predicciones sin actuar automáticamente. Compararlas con el proceso real y recoger el juicio del equipo antes de integrar recomendaciones.
- Integrar y gobernarMostrar la salida donde se toma la decisión, establecer umbrales de confianza, registrar versiones y preparar un modo seguro ante fallos o datos fuera de dominio.
- Escalar con una plantilla repetibleSolo después de demostrar valor, ampliar a nuevas referencias, líneas o plantas con criterios explícitos de recalibración, mantenimiento y responsabilidad.
Seguridad alimentaria, trazabilidad y gobierno
La IA puede reforzar el sistema de gestión, pero una predicción no sustituye planes de muestreo, prerrequisitos, controles críticos ni procedimientos APPCC. La Comisión Europea resume el marco de higiene alimentaria, aplicable a todas las etapas de producción, procesado, distribución y puesta en el mercado.
La criticidad del caso debe marcar el nivel de evidencia. Clasificar color o formato no tiene las mismas consecuencias que estimar un riesgo relacionado con inocuidad. En aplicaciones sensibles conviene mantener supervisión humana, límites deterministas, trazabilidad de cada inferencia y procedimientos claros de degradación segura.
Autoridad
Definir qué puede recomendar o automatizar el sistema, qué exige aprobación y quién asume cada decisión.
Trazabilidad
Guardar versión del modelo, entradas, predicción, confianza, acción, responsable y resultado vinculados al lote.
Dominio válido
Detectar nuevas recetas, proveedores o condiciones que no estaban representadas durante la validación.
Modo seguro
Preparar la operación cuando falta una señal, cae una integración o la confianza no es suficiente para decidir.
Errores que frenan el retorno
Empezar por la tecnología
Comprar una plataforma o instalar sensores sin concretar la pérdida conduce a proyectos sin dueño ni criterio de éxito.
Entrenar con condiciones demasiado limpias
La planta real incluye condensación, cambios de producto, limpiezas, arranques, proveedores y ritmos distintos. La validación debe representarlos.
Confundir precisión con utilidad
Una métrica global puede ocultar falsos negativos costosos, demasiadas alarmas o una salida que llega fuera de la ventana de acción.
Ignorar el contexto del lote
Sin receta, estado y materia prima, el modelo mezcla regímenes distintos y ofrece explicaciones poco fiables.
Automatizar demasiado pronto
El modo sombra y la aprobación humana permiten comprobar robustez y construir confianza antes de cerrar el bucle de control.
No mantener el sistema
Nuevos formatos, ingredientes, cámaras o equipos cambian los datos. La cobertura y el rendimiento necesitan monitorización continua.
Preguntas frecuentes sobre IA en la industria alimentaria
¿Qué caso de uso suele ser mejor para empezar?
El que combina una pérdida relevante, datos disponibles, una decisión frecuente y un responsable operativo. En una planta puede ser un defecto visual; en otra, merma de arranque, variabilidad de humedad o una parada recurrente.
¿Hace falta tener todos los datos perfectos?
No. Hace falta disponer de datos suficientes y contextualizados para la decisión elegida. Un piloto puede empezar con un subconjunto gobernable y documentar qué variables faltantes limitan su alcance.
¿La IA puede sustituir al responsable de calidad?
No. Puede automatizar inspecciones, priorizar muestras y anticipar riesgos, pero el sistema de calidad requiere criterio técnico, responsabilidades, procedimientos y supervisión.
¿Cuál es la diferencia entre visión artificial y calidad predictiva?
La visión analiza imágenes del producto o envase. La calidad predictiva estima una propiedad o un riesgo a partir de variables de proceso, materia prima, receta y contexto. Ambas pueden combinarse para conectar defecto y causa.
¿Puede utilizarse IA para seguridad alimentaria?
Puede apoyar detección, priorización y análisis, pero no reemplaza los controles legales ni el APPCC. Cuanto mayor sea la criticidad, más exigentes deben ser la validación, la trazabilidad, la supervisión y el modo seguro.
¿Cómo se calcula el ROI de un proyecto?
Se compara la línea base con el resultado real: toneladas de merma evitada, horas recuperadas, menor energía, menos falsos rechazos, reducción de paradas o mejor servicio. Deben descontarse integración, operación y mantenimiento del sistema.
La idea clave
La IA en la industria alimentaria no consiste en añadir un algoritmo al final de la línea. Consiste en construir un circuito fiable entre materia prima, producto, proceso, lote y decisión. El mejor punto de partida es pequeño y concreto: una pérdida, una línea, un KPI y una respuesta que hoy llega tarde.