Calidad industrial · Agroalimentación · IA aplicada
La inteligencia artificial mejora la calidad en la industria alimentaria cuando detecta defectos, anticipa desviaciones de proceso y convierte cada lote en una fuente de aprendizaje operativo.
Resumen inicial
Optimizar la calidad en la industria alimentaria con IA significa pasar de controles puntuales y reactivos a un sistema que observa el producto y el proceso, estima el riesgo de desviación y ayuda a actuar antes de que un lote quede fuera de especificación.
La combinación más sólida une visión artificial, sensores de proceso, resultados de laboratorio, información de proveedor y trazabilidad. La IA no sustituye el plan de calidad ni el criterio técnico: añade velocidad, consistencia y capacidad predictiva.
Por dónde empezar sin sobredimensionar el proyecto
- Elegir una pérdida concreta: una reclamación recurrente, un defecto visible, una desviación de textura o un lote que se libera demasiado tarde.
- Definir la decisión: rechazar, retener, ajustar un parámetro, pedir una muestra o avisar a una persona responsable.
- Medir el punto de partida: coste de no calidad, falsos rechazos, tiempo de inspección, merma y variabilidad entre turnos.
- Probar con condiciones reales: referencias, proveedores, limpiezas, cambios de formato, ritmos y estaciones del año.
- Escalar solo después de validar: primero una línea y un defecto; después, más referencias, plantas o decisiones.
Qué significa optimizar la calidad alimentaria con IA
La calidad alimentaria combina conformidad del producto, seguridad, consistencia sensorial, trazabilidad y capacidad para demostrar qué ocurrió en cada lote. En ese contexto, la inteligencia artificial es una capa de análisis que aprende relaciones en datos históricos y operativos para clasificar, detectar anomalías, estimar resultados o recomendar una actuación.
Definición práctica: la calidad alimentaria con IA es el uso de modelos de visión, predicción y detección de anomalías para convertir imágenes, señales de proceso, analíticas y datos de lote en decisiones de calidad más tempranas, consistentes y trazables.
La diferencia frente a una automatización basada solo en reglas estáticas es importante. Un umbral controla si una temperatura supera un límite; un modelo puede analizar temperatura, tiempo, humedad, receta, proveedor y comportamiento anterior para estimar el riesgo conjunto de que el resultado final se desvíe. Ambos enfoques pueden convivir: las reglas protegen condiciones conocidas y la IA encuentra patrones multivariables difíciles de expresar a mano.
Este marco encaja dentro de una adopción más amplia de inteligencia artificial en la industria agroalimentaria, donde calidad, producción, mantenimiento y planificación comparten datos y objetivos operativos.
Dónde aporta valor: seis aplicaciones prioritarias
Visión artificial para defectos y etiquetado
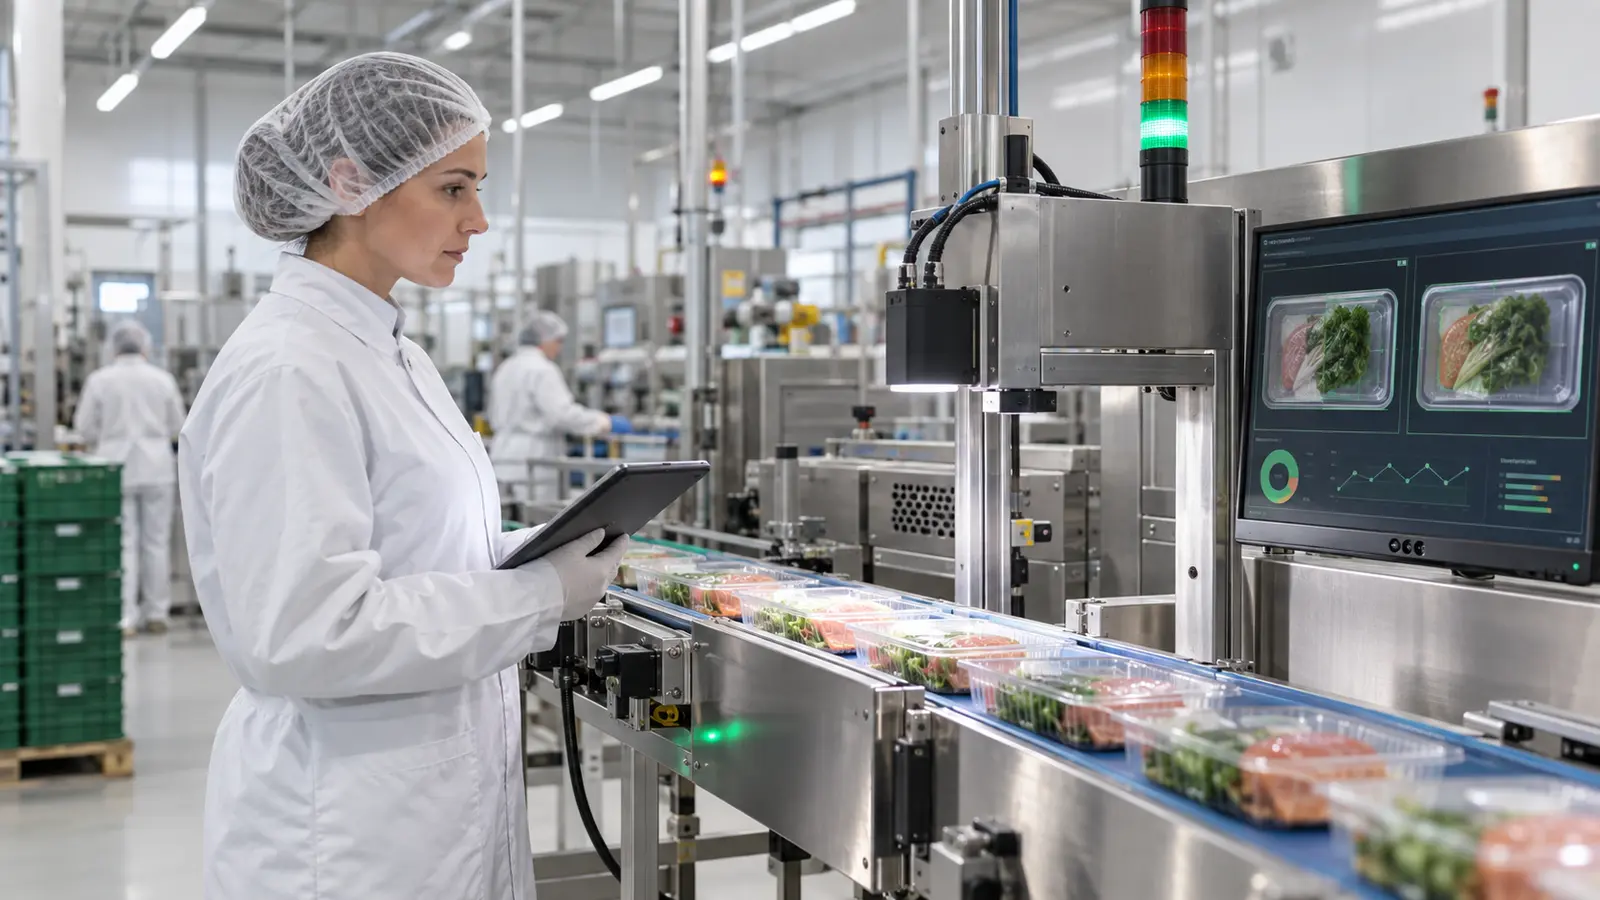
Las cámaras y los modelos de visión pueden comprobar color, forma, integridad, sellado, nivel de llenado, presencia de cuerpos visibles, posición de etiquetas o legibilidad de códigos. El reto no es solo “ver”, sino capturar una imagen estable y definir con precisión qué es aceptable.
KPIs: fuga de defectos, falso rechazo, cobertura de inspecciónCalidad predictiva antes del resultado final
Un modelo puede estimar humedad, textura, viscosidad, rendimiento, color o probabilidad de incumplimiento a partir de variables disponibles durante el proceso. Esa anticipación abre una ventana para ajustar antes de consumir más materia prima, energía y tiempo.
KPIs: lotes fuera de especificación, merma, tiempo hasta decisiónDetección temprana de comportamiento atípico
Cuando hay pocos ejemplos de fallo, la IA puede aprender el patrón normal de una línea y señalar combinaciones inusuales de presión, temperatura, caudal, velocidad o consumo. La alerta debe aportar contexto y evitar una cascada de avisos sin prioridad.
KPIs: anticipación, alertas útiles, incidencias evitadasClasificación y variabilidad de entrada
Imagen, espectro y datos de proveedor pueden ayudar a clasificar materias primas por calibre, madurez, composición o condición superficial. El objetivo es adaptar receta y proceso a la variabilidad real, no imponer el mismo ajuste a entradas diferentes.
KPIs: rendimiento por proveedor, variabilidad de lote, rechazo de entradaAnálisis de causa raíz por lote
Relacionar cada resultado de calidad con proveedor, receta, equipo, turno, limpieza, parámetro de proceso y destino comercial acelera la investigación. La IA ayuda a priorizar asociaciones; la validación causal sigue correspondiendo al equipo de proceso y calidad.
KPIs: tiempo de investigación, recurrencia, lotes afectadosRecomendación de ajustes dentro de límites
Después de predecir el riesgo, el sistema puede proponer setpoints o acciones compatibles con restricciones de seguridad, receta y capacidad. En fases iniciales conviene mantener validación humana y registrar si la recomendación se acepta, se modifica o se descarta.
KPIs: aceptación de recomendación, estabilidad, yieldQué datos necesita un sistema fiable
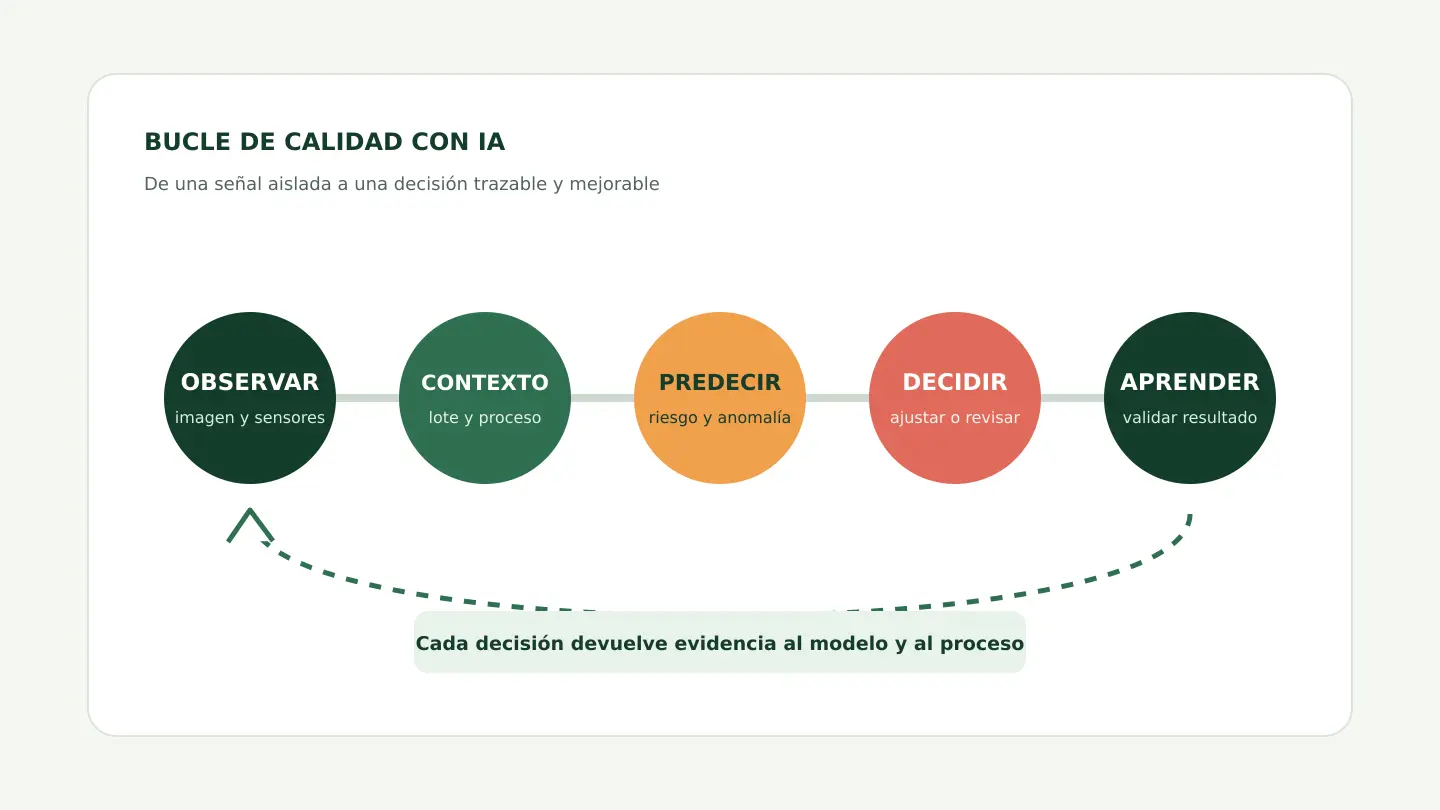
Un modelo de calidad no debería entrenarse con una tabla aislada al final del turno. Necesita reconstruir el contexto del producto: qué materia prima entró, bajo qué receta se procesó, qué hizo el equipo, qué observó la cámara, qué confirmó el laboratorio y qué decisión se tomó. Esa continuidad es la base del aprendizaje y de la auditabilidad.
| Fuente | Ejemplos | Valor para calidad | Riesgo a controlar |
|---|---|---|---|
| Imágenes | Producto, envase, sellado, etiqueta, superficie | Clasificación, detección, segmentación y OCR | Iluminación variable, suciedad, referencias nuevas |
| Proceso | Temperatura, presión, caudal, velocidad, tiempos | Predicción de resultado y causas probables | Desfase temporal, sensores sin calibrar, valores imputados |
| Laboratorio | Humedad, pH, microbiología, textura, composición | Etiqueta de resultado y validación del modelo | Muestreo limitado, demora y método analítico cambiante |
| Materia prima | Proveedor, origen, lote, condiciones de recepción | Explica variabilidad y permite adaptar el proceso | Categorías inconsistentes o trazabilidad incompleta |
| Operación | Turno, formato, limpieza, parada, intervención | Aporta contexto a anomalías y cambios de patrón | Registro manual incompleto o poco homogéneo |
| Decisión | Liberación, retención, rechazo, ajuste, retrabajo | Cierra el bucle y mide utilidad real | Acciones no registradas o sin motivo asociado |
La calidad del dato no significa perfección absoluta. Significa que las variables críticas están identificadas, sincronizadas y suficientemente completas para la decisión elegida. Un piloto útil suele empezar con un subconjunto gobernable y documenta qué huecos limitan la precisión o la cobertura.
De la inspección al control preventivo
La inspección visual es una puerta de entrada natural porque el problema suele ser visible y la salida es clara. Sin embargo, su valor crece cuando la detección se conecta con los parámetros que originan el defecto. Para diseñar bien la celda conviene entender la visión artificial industrial como un sistema completo de óptica, iluminación, modelo, integración y mantenimiento.
Imaginemos un sellado defectuoso. La cámara localiza una arruga o una zona incompleta, pero el aprendizaje operativo aparece al relacionar ese hallazgo con temperatura de mordaza, presión, velocidad, material de envase, limpieza y referencia. La pregunta deja de ser “¿hay defecto?” y pasa a ser “¿qué condiciones elevan su probabilidad y cuándo podemos corregirlas?”.
La madurez no consiste en inspeccionar más producto, sino en evitar que la misma desviación vuelva a fabricarse.
Cómo implantar IA en calidad alimentaria paso a paso
- Cuantificar el problema actual. Estimar frecuencia, coste, tiempo de detección, reclamaciones, merma y carga manual. Sin línea base no puede demostrarse la mejora.
- Acordar la definición de calidad. Calidad, producción y proceso deben clasificar igual una unidad conforme, dudosa y no conforme. Los desacuerdos se resuelven antes de etiquetar datos.
- Diseñar la captura. Elegir cámaras, iluminación, sensores, frecuencia y trazabilidad según el defecto y el ritmo real. En visión, una imagen consistente suele valer más que un modelo innecesariamente complejo.
- Construir y separar el dataset. Incluir turnos, referencias, proveedores y condiciones reales. La validación debe reservar lotes o periodos no usados durante el entrenamiento para evitar una precisión artificial.
- Validar técnica y operativamente. Medir falsos negativos, falsos positivos, latencia y robustez; después comprobar si la salida ayuda a decidir dentro de la ventana disponible.
- Integrar la respuesta. Conectar la predicción con PLC, MES, QMS, SCADA o una estación de revisión. Definir responsable, escalado y modo seguro si el sistema pierde señal.
- Gobernar el modelo. Versionar datos y modelos, vigilar drift, revisar referencias nuevas y programar recalibración. Un sistema desplegado también es un activo que necesita mantenimiento.
- Escalar por aprendizaje. Reutilizar captura, conectores, criterios y gobierno en el siguiente defecto o línea, sin asumir que un modelo se trasladará sin revalidación.
Cuando el cuello de botella está en detectar defectos a velocidad de línea, una guía específica de inspección visual automatizada ayuda a aterrizar iluminación, validación y respuesta sin convertir el control en una nueva restricción de producción.
Cómo medir el impacto: KPIs de modelo, proceso y negocio
La exactitud global rara vez basta. Si el defecto crítico es poco frecuente, un modelo puede aparentar un gran resultado acertando casi siempre la clase “correcta”. Por eso conviene medir el comportamiento por defecto, referencia y condición operativa, además del impacto final.
| Nivel | Indicadores recomendados | Pregunta que responden |
|---|---|---|
| Modelo | Recall del defecto, precisión, falso rechazo, latencia, cobertura | ¿Detecta lo importante con una carga asumible? |
| Calidad | First pass yield, lotes retenidos, desviaciones, reclamaciones | ¿Mejora la conformidad y la consistencia? |
| Proceso | Variabilidad, tiempo hasta corrección, estabilidad por turno | ¿Se actúa antes y se fabrica de forma más estable? |
| Economía | Merma, retrabajo, coste de inspección, producto recuperado | ¿El caso devuelve valor medible? |
| Adopción | Alertas atendidas, recomendaciones aceptadas, uso por turno | ¿La solución forma parte del trabajo real? |
| Gobierno | Drift, referencias cubiertas, incidencias de dato, revisiones | ¿El rendimiento se sostiene con el tiempo? |
Seguridad alimentaria, cumplimiento y responsabilidad
La IA puede reforzar el sistema de gestión, pero no convierte una predicción en evidencia suficiente por sí sola ni reemplaza controles legales, planes de muestreo o procedimientos de APPCC. En la Unión Europea, las normas de higiene se aplican a lo largo de la cadena alimentaria; la Comisión Europea resume el marco de higiene alimentaria y sus recursos oficiales.
Definir qué decisiones puede automatizar el sistema, cuáles necesitan revisión humana y quién aprueba un cambio de modelo.
Guardar versión, entrada, predicción, confianza, acción y resultado con el lote y el momento correctos.
Preparar el procedimiento cuando falta una cámara, cae una integración o la entrada sale del dominio validado.
También conviene distinguir calidad de seguridad alimentaria. Un defecto de color puede afectar aceptación comercial; una desviación microbiológica puede comprometer inocuidad. La criticidad determina el nivel de evidencia, validación, supervisión y tolerancia al fallo que debe exigirse.
Errores que frenan el retorno
Entrenar solo con condiciones de laboratorio
La línea real introduce condensación, reflejos, suciedad, velocidad, cambios de materia prima y variabilidad entre turnos. Deben aparecer en captura y validación.
Confundir precisión con utilidad
Un modelo técnicamente bueno puede llegar tarde, producir demasiados falsos rechazos o no indicar qué debe hacer el operario.
No asignar dueño operativo
Sin una persona responsable del KPI, la excepción y la mejora, el sistema se queda entre calidad, automatización y datos.
Olvidar el cambio de producto
Nuevos formatos, proveedores, recetas o estaciones pueden cambiar la distribución de datos. La cobertura debe revisarse antes de confiar en la salida.
Preguntas frecuentes
¿La IA puede sustituir al responsable de calidad?
No. Puede automatizar inspecciones, priorizar muestras y anticipar riesgos, pero el sistema de calidad necesita criterio técnico, responsabilidades definidas y supervisión. En decisiones sensibles, la IA funciona mejor como apoyo trazable.
¿Hace falta disponer de miles de defectos?
No siempre. Si hay pocos fallos, pueden explorarse detección de anomalías, aprendizaje con pocas muestras, datos sintéticos controlados o un enfoque híbrido de reglas y revisión humana. La viabilidad depende de la claridad visual o estadística del patrón.
¿Cuál es el mejor primer caso de uso?
Uno frecuente, costoso y acotado, con criterio de aceptación claro, datos disponibles y una acción inmediata. Un defecto de envase o una variable de calidad que llega tarde suelen ser candidatos más manejables que “optimizar toda la fábrica”.
¿Se puede aplicar IA con un MES o QMS ya implantado?
Sí. El modelo puede consumir datos de sistemas existentes y devolver riesgo, clasificación o recomendación. La integración debe conservar identificadores de lote, tiempos, versiones y permisos para que el resultado sea auditable.
¿Cuánto tarda en verse valor?
Depende de la disponibilidad de datos, la necesidad de instrumentación y la frecuencia del problema. La pregunta útil no es solo el plazo del piloto, sino cuándo se valida un impacto estable bajo condiciones reales y con el flujo operativo integrado.
¿Qué ocurre si cambia la materia prima o el proveedor?
Puede aparecer drift: el patrón de entrada deja de parecerse al usado en entrenamiento. Conviene monitorizar el cambio, etiquetar nuevos casos y revalidar el modelo antes de ampliar su autonomía.
La idea clave
Optimizar la calidad en la industria alimentaria con IA no consiste en añadir un algoritmo al final de la línea. Consiste en construir un circuito fiable entre producto, proceso, lote y decisión. Cuando la planta detecta antes, entiende mejor la causa y registra el resultado, la calidad deja de ser solo un filtro final y se convierte en una capacidad preventiva.
El punto de partida es deliberadamente pequeño: una desviación, una línea, un KPI y una respuesta clara. La ambición llega después, cuando el sistema ya ha demostrado que puede sostener precisión, trazabilidad y valor operativo.